IP-PLUS-hitsausrengas
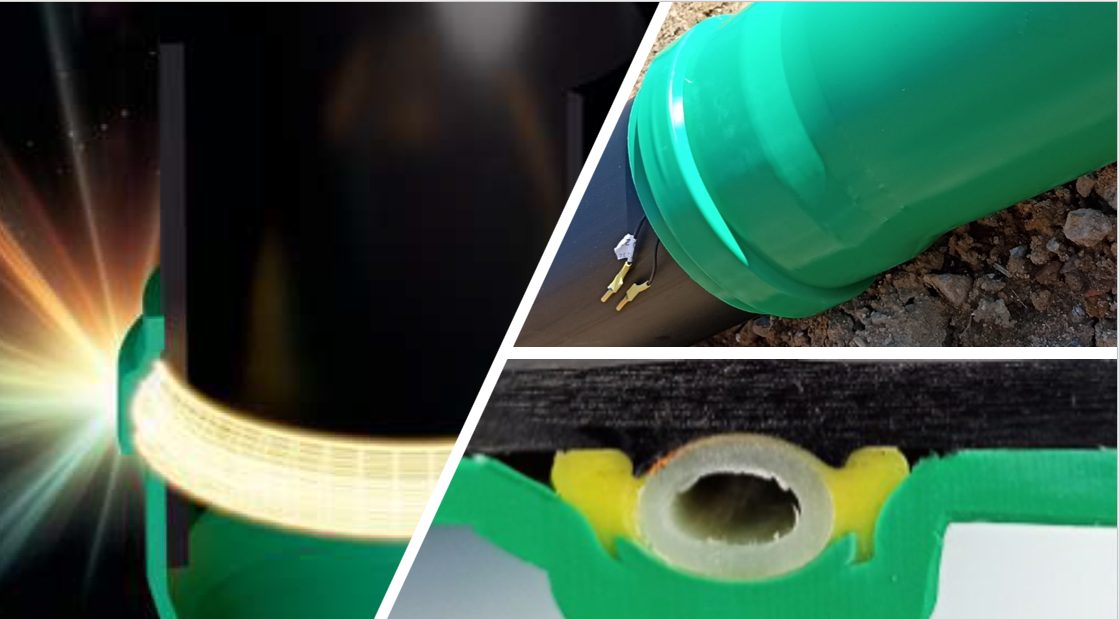
Kulutusosa, joka jää liitokseen. Valitaan putkijärjestelmän materiaalin ja nimellishalkaisijan mukaan. Toimitetaan ilmatiiviissä pakkauksessa.
Hitsausjärjestelmä
Hitsausrengas ja hitsauslaite muodostavat kokonaisuuden, jolla muhviliitos hitsataan työmaalla ilman erikoisosia.
Järjestelmän osat
Kulutusosa, joka jää liitokseen. Valitaan putkijärjestelmän materiaalin ja nimellishalkaisijan mukaan. Toimitetaan ilmatiiviissä pakkauksessa.
Täysautomaattinen hitsausmuuntaja, joka syöttää renkaaseen määritellyn hitsausjännitteen ja valvoo hitsausajan. Sama laite palvelee koko rengasvalikoimaa.
Multi-Voltage
IP-PLUS-renkaat hitsataan Multi-Voltage-menetelmällä: hitsauslaite määrittää hitsausjännitteen ja muuttaa sitä hitsauksen aikana. Näin käsittelyikkuna pysyy mahdollisimman laajana, vaikka olosuhteet, putkikoko tai ympäristön lämpötila vaihtelevat.
Käytännön hyöty työmaalla on yksinkertainen: asentajan ei tarvitse valita parametreja käsin eikä arvioida hitsausaikaa. Laite hoitaa ohjauksen ja ilmoittaa, kun jakso on suoritettu.
Osa laitemalleista hitsaa IP-PLUS-renkaiden lisäksi myös tavanomaiset sähköhitsausmuhvit perinteisellä vastuslankamenetelmällä, jolloin työmaalla riittää yksi laite.
Kerromme mielellämme, mikä laitekokoonpano sopii käyttöösi.
Asennus
Alla kuvattu kulku on yleisluontoinen. Noudata aina toimituksen mukana tulevaa asennusohjetta ja hitsauslaitteen käyttöohjetta.
Putki katkaistaan kohtisuoraan ja pää viistetään. Viiste helpottaa putken työntämistä muhviin renkaan ohi.
Putken pää ja muhvin sisäpinta puhdistetaan liasta, hiekasta ja kosteudesta. Puhtaus ratkaisee liitoksen laadun.
Pakkaus avataan vasta tässä vaiheessa. Rengas painetaan muhvin tiivistekammioon kumitiivisteen tilalle liittimet ulospäin.
Putken pää työnnetään muhviin asennusmerkkiin asti. Putken on oltava suorassa linjassa muhvin kanssa.
Hitsauslaitteen kaapelit kytketään renkaan liittimiin ja hitsausjakso käynnistetään. Laite ohjaa jännitteen ja ajan automaattisesti.
Liitoksen annetaan jäähtyä kuormittamattomana ohjeen mukainen aika. Tämän jälkeen liitos tarkastetaan silmämääräisesti ja linja voidaan peittää.
Hitsausjaksot kannattaa kirjata kohteen laatudokumentaatioon: liitoksen tunnus, rengaskoko, päivämäärä, asentaja ja laitteen ilmoittama kuittaus. Näin liitosten jäljitettävyys säilyy koko linjan elinkaaren ajan.
Kerro kohteesta, niin käymme läpi asennuksen vaatimukset ja laitekokoonpanon.